Tolérances d’angle
Spécifications relatives au pliage.
Le pliage ou le cambrage de pièces découpées ou d’éléments en acier est le cintrage du matériau au moyen d’une lame de pliage et d’une matrice avec une ouverture en V. Grâce à l’utilisation d’une presse plieuse équipée de ces outils, nous sommes en mesure de réaliser un pli dans une tôle d’acier, ce qui permet d’obtenir le produit dessiné par le client. Il est important de prendre en compte les spécifications suivantes :
Que sont les tolérances ?
Les tolérances indiquent l’écart d’une valeur réelle par rapport à la valeur nominale, par exemple en termes de longueur, d’angle ou de forme. Presque aucun processus de production ne peut respecter exactement les dimensions données. Néanmoins, les écarts autorisés sont définis comme des tolérances afin de garantir la production précise du produit final.
Les tolérances réalisables varient selon les méthodes de production, car certains processus permettent des tolérances liées au procédé plus larges que d’autres.
Pour répondre exactement aux exigences de production d’un composant, la spécification des tolérances est indispensable. Sur la base des informations de tolérance, il est possible de vérifier après la production d’un composant s’il se situe dans la plage requise, par exemple :
- Tolérance de longueur en [mm]
- 100 ± 3 ; signifie qu’une longueur comprise entre 97 mm et 103 mm répond aux exigences.
- Tolérance d’angle
- 90° ± 0° 20‘ ; signifie qu’un angle compris entre 89° 80’ et 90° 20‘ correspond aux dimensions requises.
Plus les écarts de tolérance spécifiés sont restrictifs, plus la production est coûteuse et les frais sont proportionnellement plus élevés.
Bon à savoir
Tolérances d’angle
Les tolérances d’angle sont spécifiées dans la norme DIN ISO 2768-1 (tolérances générales) ou la norme DIN 6935 (pliage à froid des produits plats en acier).
Tolérances de longueur et qualité de l’arête de coupe
Les tolérances de longueur et les qualités d’arête de coupe sont décrites dans la norme DIN EN ISO 9013 2017 Coupage thermique. Une subdivision de la norme selon les critères de test suivants est possible.
Tolérance de forme et de surface
Les tolérances de forme et de surface dépendent fortement du matériau choisi (acier, aluminium, acier inoxydable, etc.) et de la méthode de production (laminé à froid, laminé à chaud).
Dans certains cas individuels, il convient de rechercher la norme appropriée.
Perpendicularité ou tolérance d’inclinaison
À quel point la coupe est-elle « droite » ?
Rugosité de la surface de coupe
À quel point la coupe est-elle « fluide » ?
Tolérances dimensionnelles (dimensions de longueur)
Avec quelle précision la coupe est-elle positionnée ?
Rayon de courbure minimal
- Le rayon de courbure minimal est le plus petit rayon de courbure possible. Le non-respect du rayon de courbure minimal entraîne des fissures à l’extérieur, des écrasements à l’intérieur et une modification de la section transversale dans la zone de pliage. Par conséquent, il existe un risque important de rupture de la pièce en tôle pliée. En raison des différentes propriétés physiques des diverses tôles, le rayon de courbure minimal varie selon le métal.
- Cette formule est utilisée pour calculer le rayon de courbure minimal : Rayon de courbure minimal (intérieur) = épaisseur de la tôle x facteur de conversion spécifique au matériau
Facteur de conversion dépendant du matériau
- Acier : 1 à 3
- Acier inoxydable : 0,8 à 1,2
- Aluminium : 0,9 à 3
Distances entre les trous
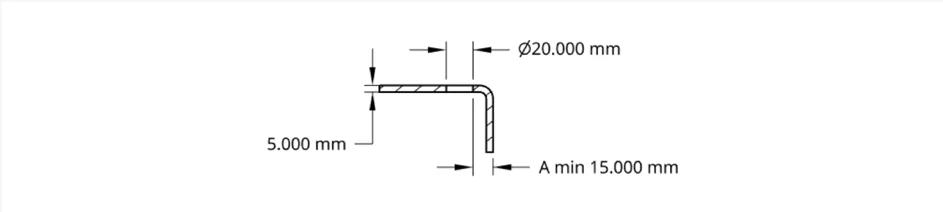
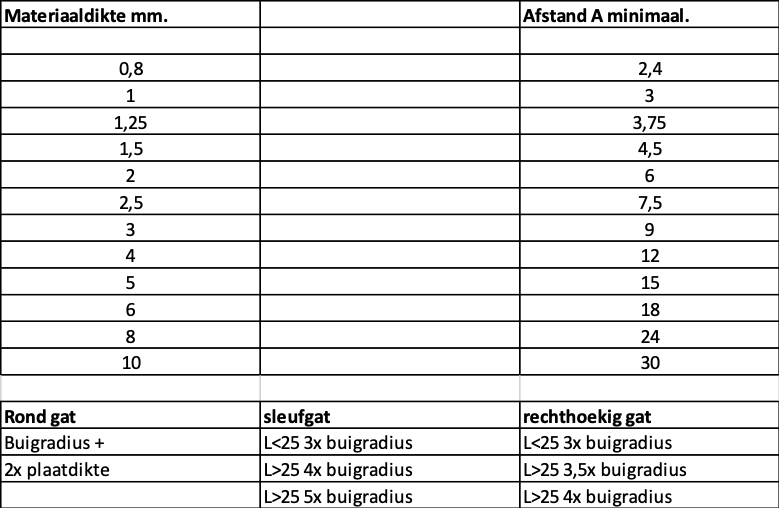
Le pliage de la tôle modifie la forme du matériau de manière permanente. La déformation ne se limite pas à la ligne de pliage, mais s’étend également aux alentours. Dans le rayon intérieur, le matériau est comprimé, tandis qu’il est étiré dans le rayon extérieur. Ces forces affectent souvent les trous situés dans cette zone. Plus le trou est proche de la ligne de pliage, plus il se déforme. De plus, l’épaisseur du matériau et l’ouverture de la matrice ont une influence directe sur la zone de déformation. Plus le matériau est épais, plus l’ouverture de la matrice est large – et donc plus la zone de déformation affectée est étendue.
La déformation des trous peut toutefois être évitée. Cela nécessite que les trous soient placés aux bons endroits et avec les diamètres souhaités. Si les distances minimales ne sont pas respectées, les positions des trous peuvent se déplacer. Dans le pire des cas, les pièces ne respectent plus les tolérances.
La distance entre l’élément de forme (ici le trou rectangulaire) et la ligne de pliage est trop petite. Le pliage déforme l’élément de forme. L’élément de forme se trouve en dehors de la zone de déformation. Lors du pliage, il conserve sa forme.
Pour calculer la distance minimale, ces formules s’appliquent :
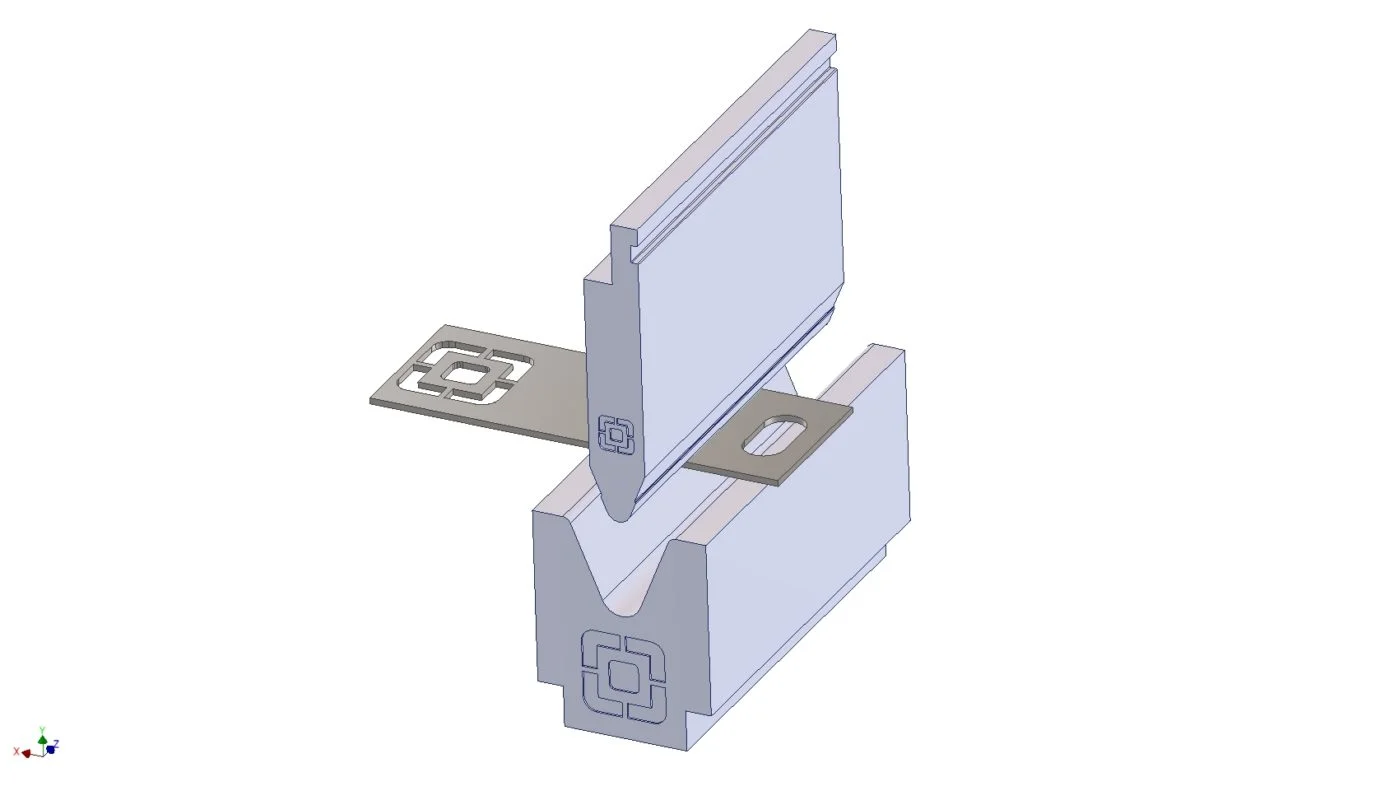
Évidement lame supérieure et inférieure (Incorrect)
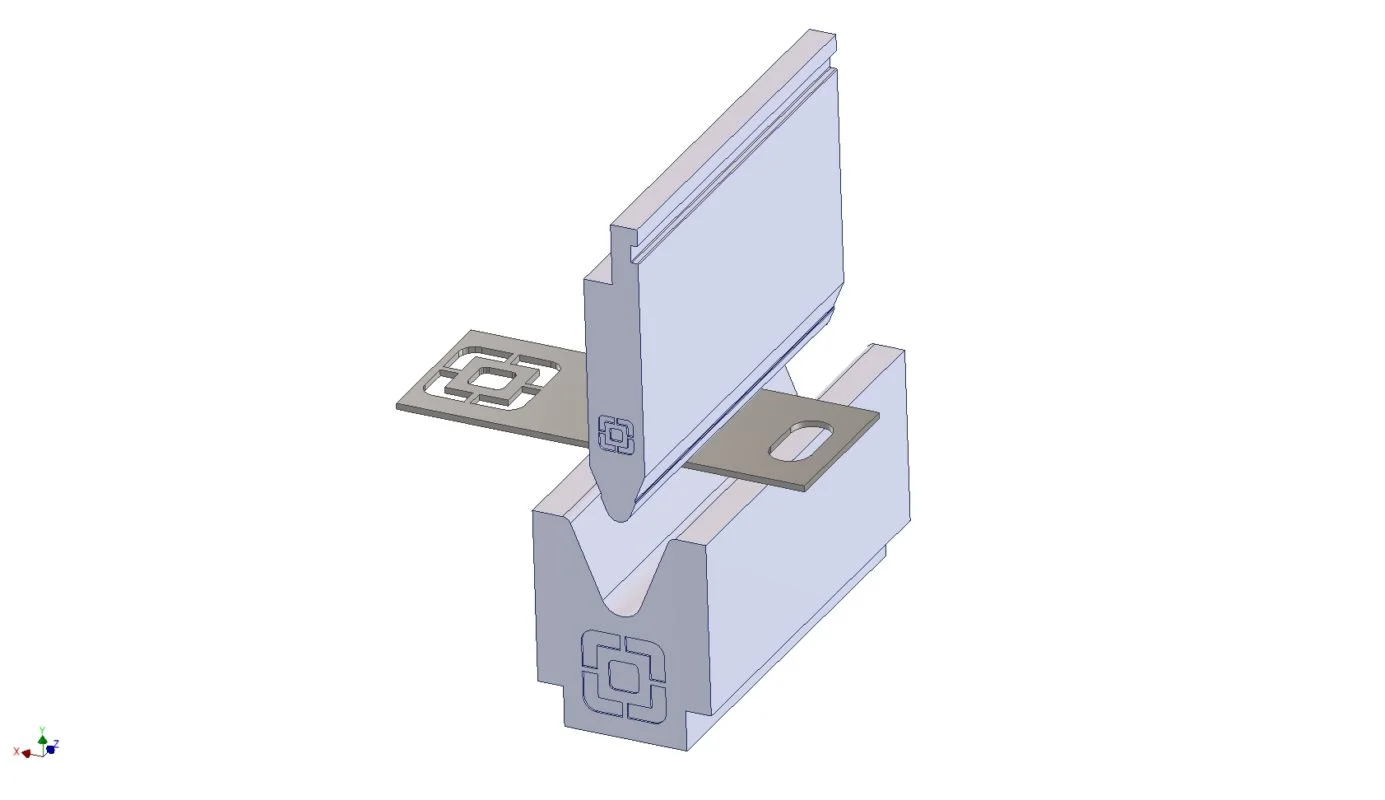
Évidement lame supérieure et inférieure (Correct)
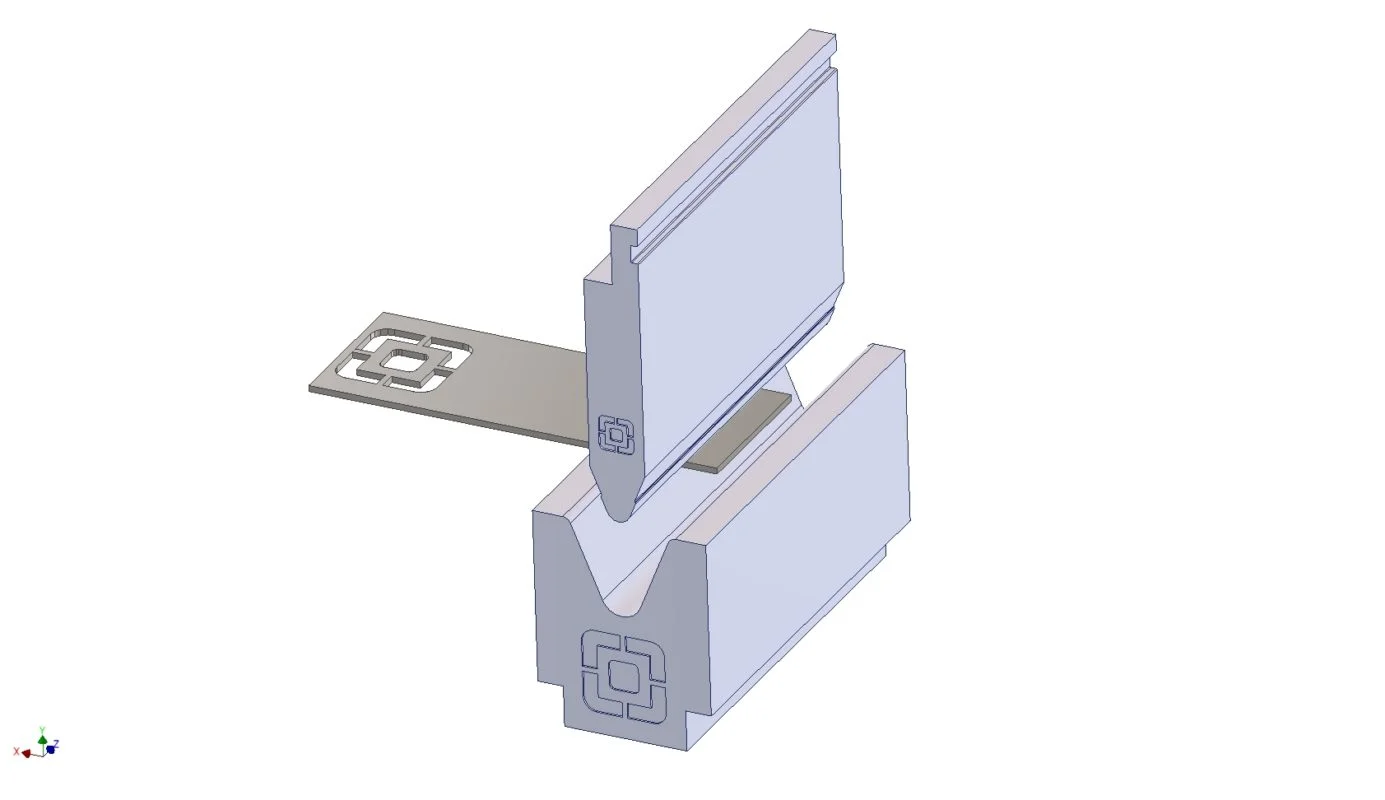
Plaque lame supérieure et inférieure (Incorrect)
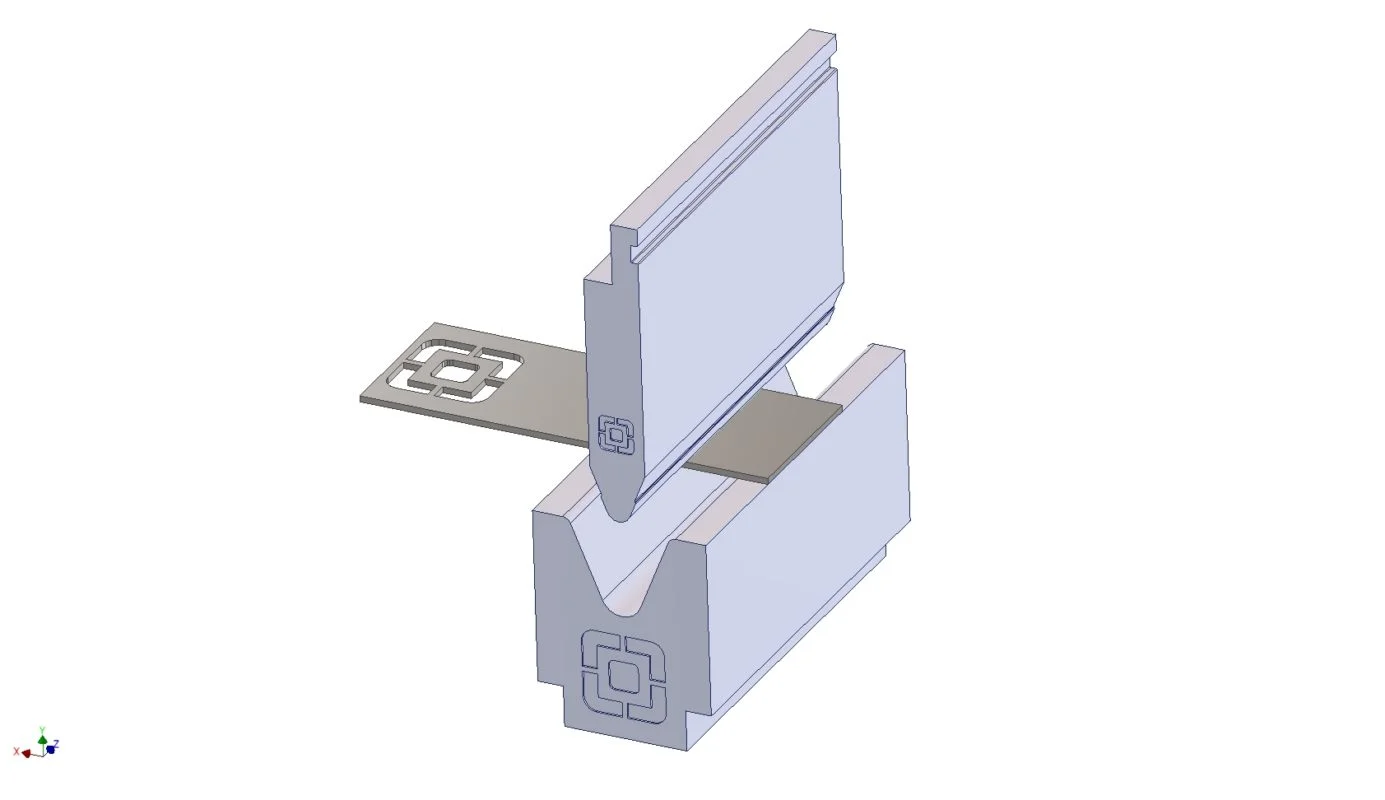
Plaque lame supérieure et inférieure (Correct)
Calculer les pièces pliées en ligne
Coupes supplémentaires dans la zone de pliage
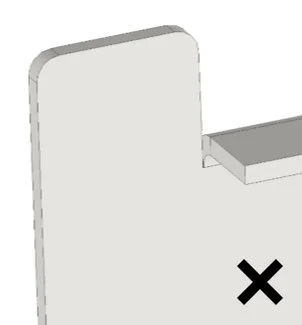
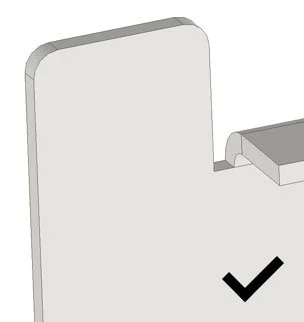
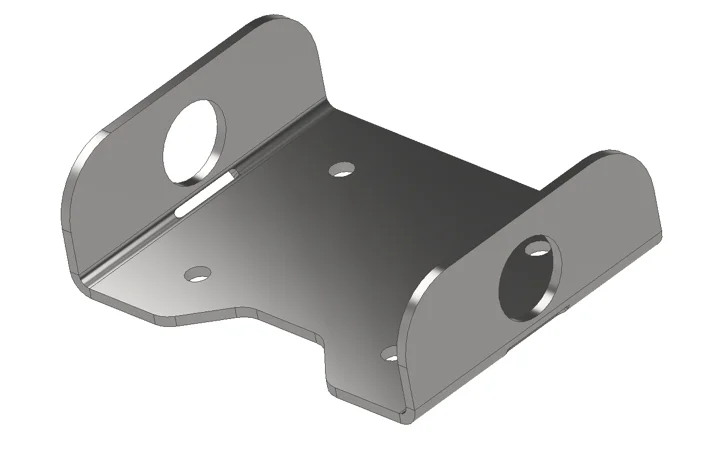
Si la distance minimale ne peut pas être totalement respectée, des coupes libres offrent une solution et évitent les déformations indésirables. Les coupes supplémentaires sont de simples évidements dans la zone de pliage. Lors de la conception des évidements, les points suivants doivent être notés :
Il doit rester suffisamment de matériau dans la zone de pliage pour garantir la stabilité de la pièce. Les évidements aux angles vifs, comme les rectangles, sont souvent à l’origine de fissures car le matériau est affaibli dans les coins. La forme idéale pour le dégagement de la zone de pliage est un évidement rectangulaire avec des coins arrondis.
Longueur d’aile
La longueur d’aile sélectionnée influence également considérablement le résultat des pièces pliées. Cela peut causer des problèmes si la longueur de l’aile est trop courte. Si elle est trop courte, un côté de la pièce ne repose plus sur l’outil de pliage. Par conséquent, la pièce en tôle ne peut pas être fabriquée ainsi. Le même problème survient lorsque deux plis sont trop proches l’un de l’autre.
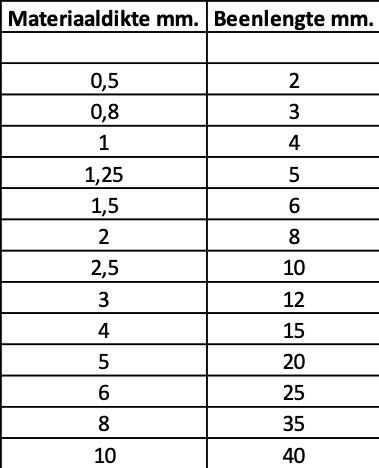
Si la longueur d’aile est trop courte, la pièce ne reposera pas sur la matrice pendant le pliage. La pièce ne pourra pas être pliée. Avec une longueur d’aile suffisante, la pièce repose correctement et peut être pliée. La longueur minimale de l’aile lors du pliage dépend de la largeur de la matrice. Celle-ci dépend à son tour de l’épaisseur du matériau à plier.
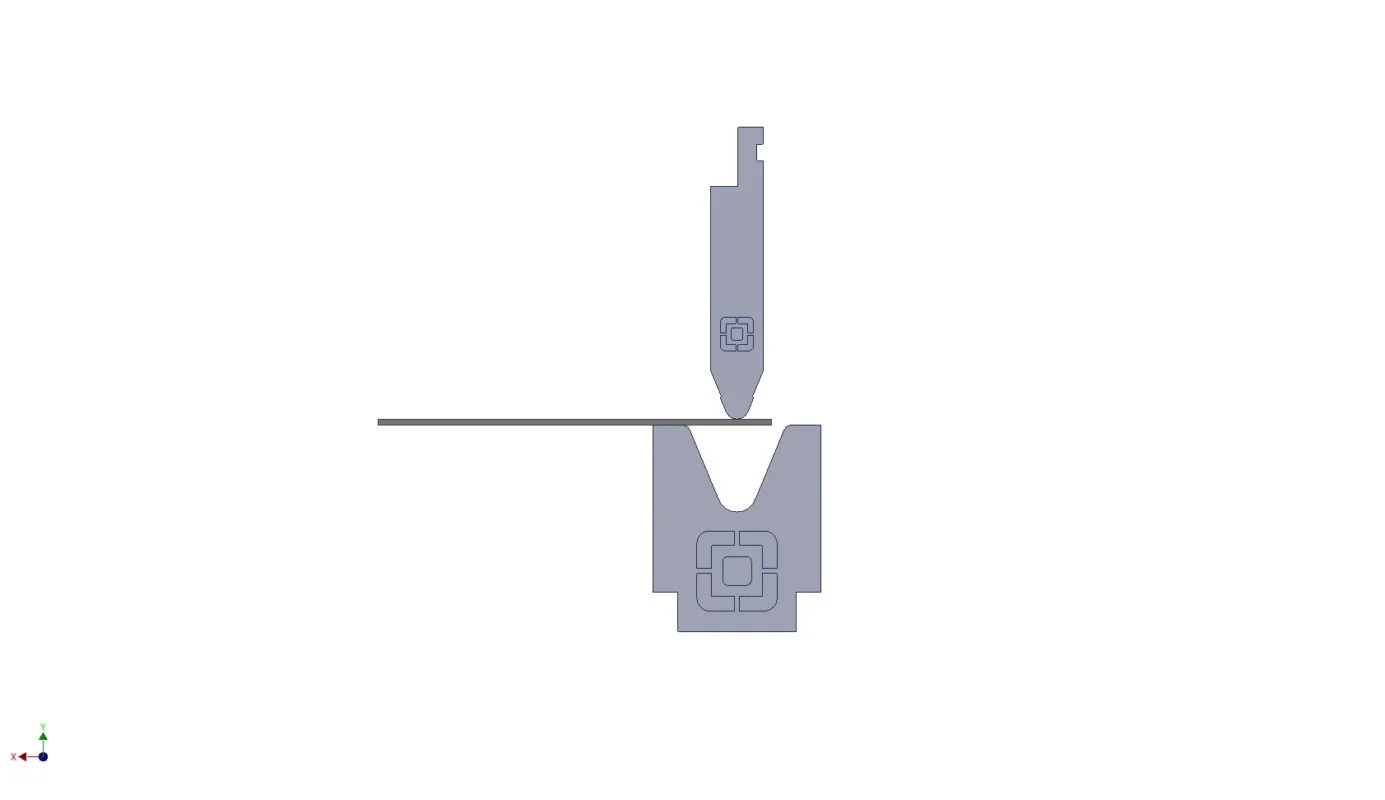
Plaque lame supérieure et inférieure (Incorrect)
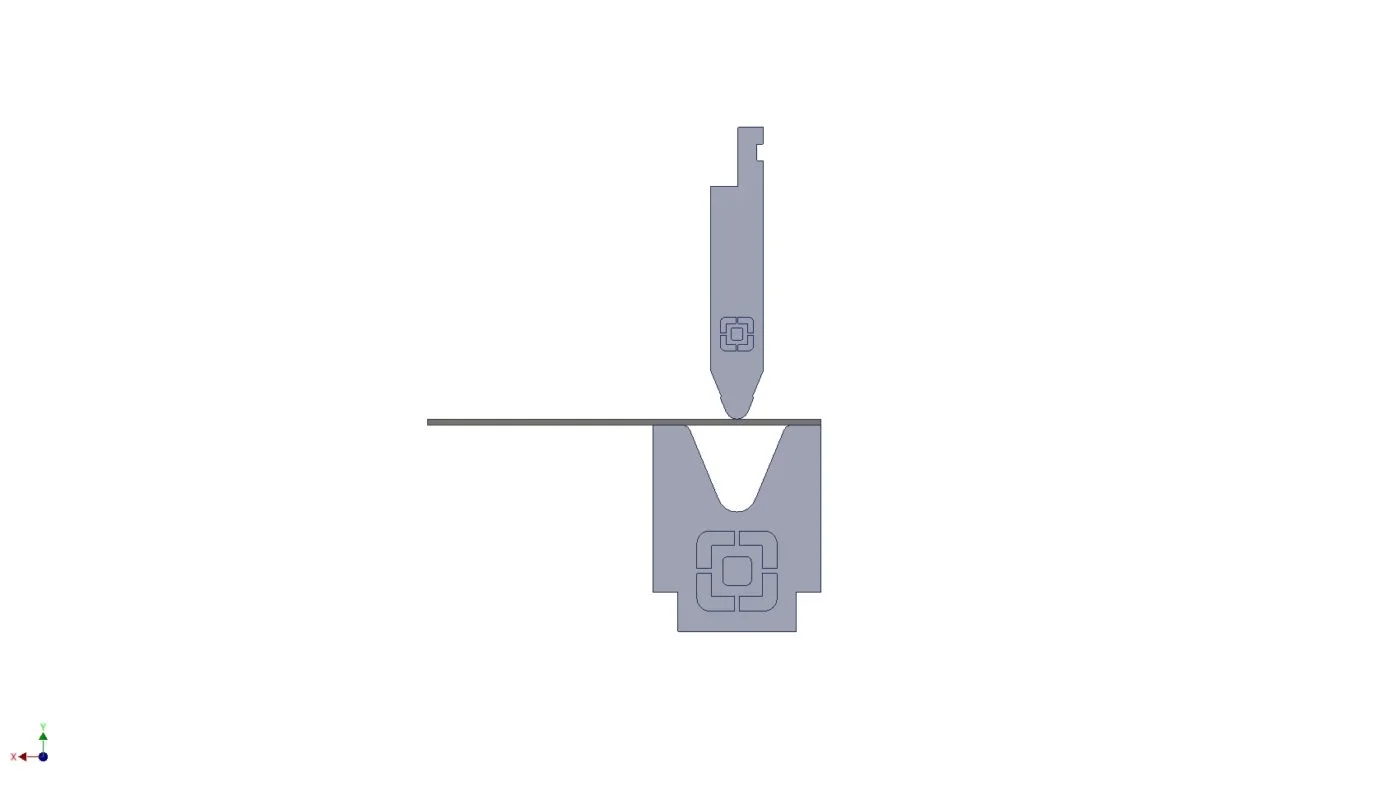
Plaque lame supérieure et inférieure (Correct)
Pliage des contre-dépouilles
Comme les découpes laser ont également une largeur minimale, elles doivent être correctement représentées dans votre fichier CAD. Nous vous demandons de veiller à ce que les lignes laser se plient librement. Pour ce faire, vous pouvez prévoir un petit évidement dans votre dessin.
Sans aucun espace entre les zones de pliage, le matériau peut continuer à se déchirer le long de la coupe. Avec un peu d’espace entre les zones de pliage, il n’y a pas d’effet d’entaille et votre pièce peut être pliée correctement.